News

Miro: A New Standard in Responsible Innovation

Miro: A New Standard in Responsible Innovation The Miro monitor arm is setting new benchmarks in sustainability. It offers a high-performance solution without compromising on environmental responsibility. Designed with careful material selection, local sourcing, and longevity in mind, Miro’s responsible approach to design and unique manoeuvrability set it apart from the competition. Sustainable Choices Miro is crafted from energy-efficient materials with a lower carbon impact....

Read more
HSE Advisor

Role Purpose Support in the development, implementation and maintenance of the company’s Health, Safety & Environmental policies, processes, operational procedures, and standards.  Ensuring best practice and championing a continually improving HSE culture within the business. Key Responsibilities Liaise with and provide support to all areas of the business to eliminate, mitigate or reduce identified HSE exposures. Partner with the production management team and team leaders,...

Read more
CMD Ltd LAUNCHES 48-HOUR TURNAROUND ON BETATRAK® RAPID ORDERING SERVICE

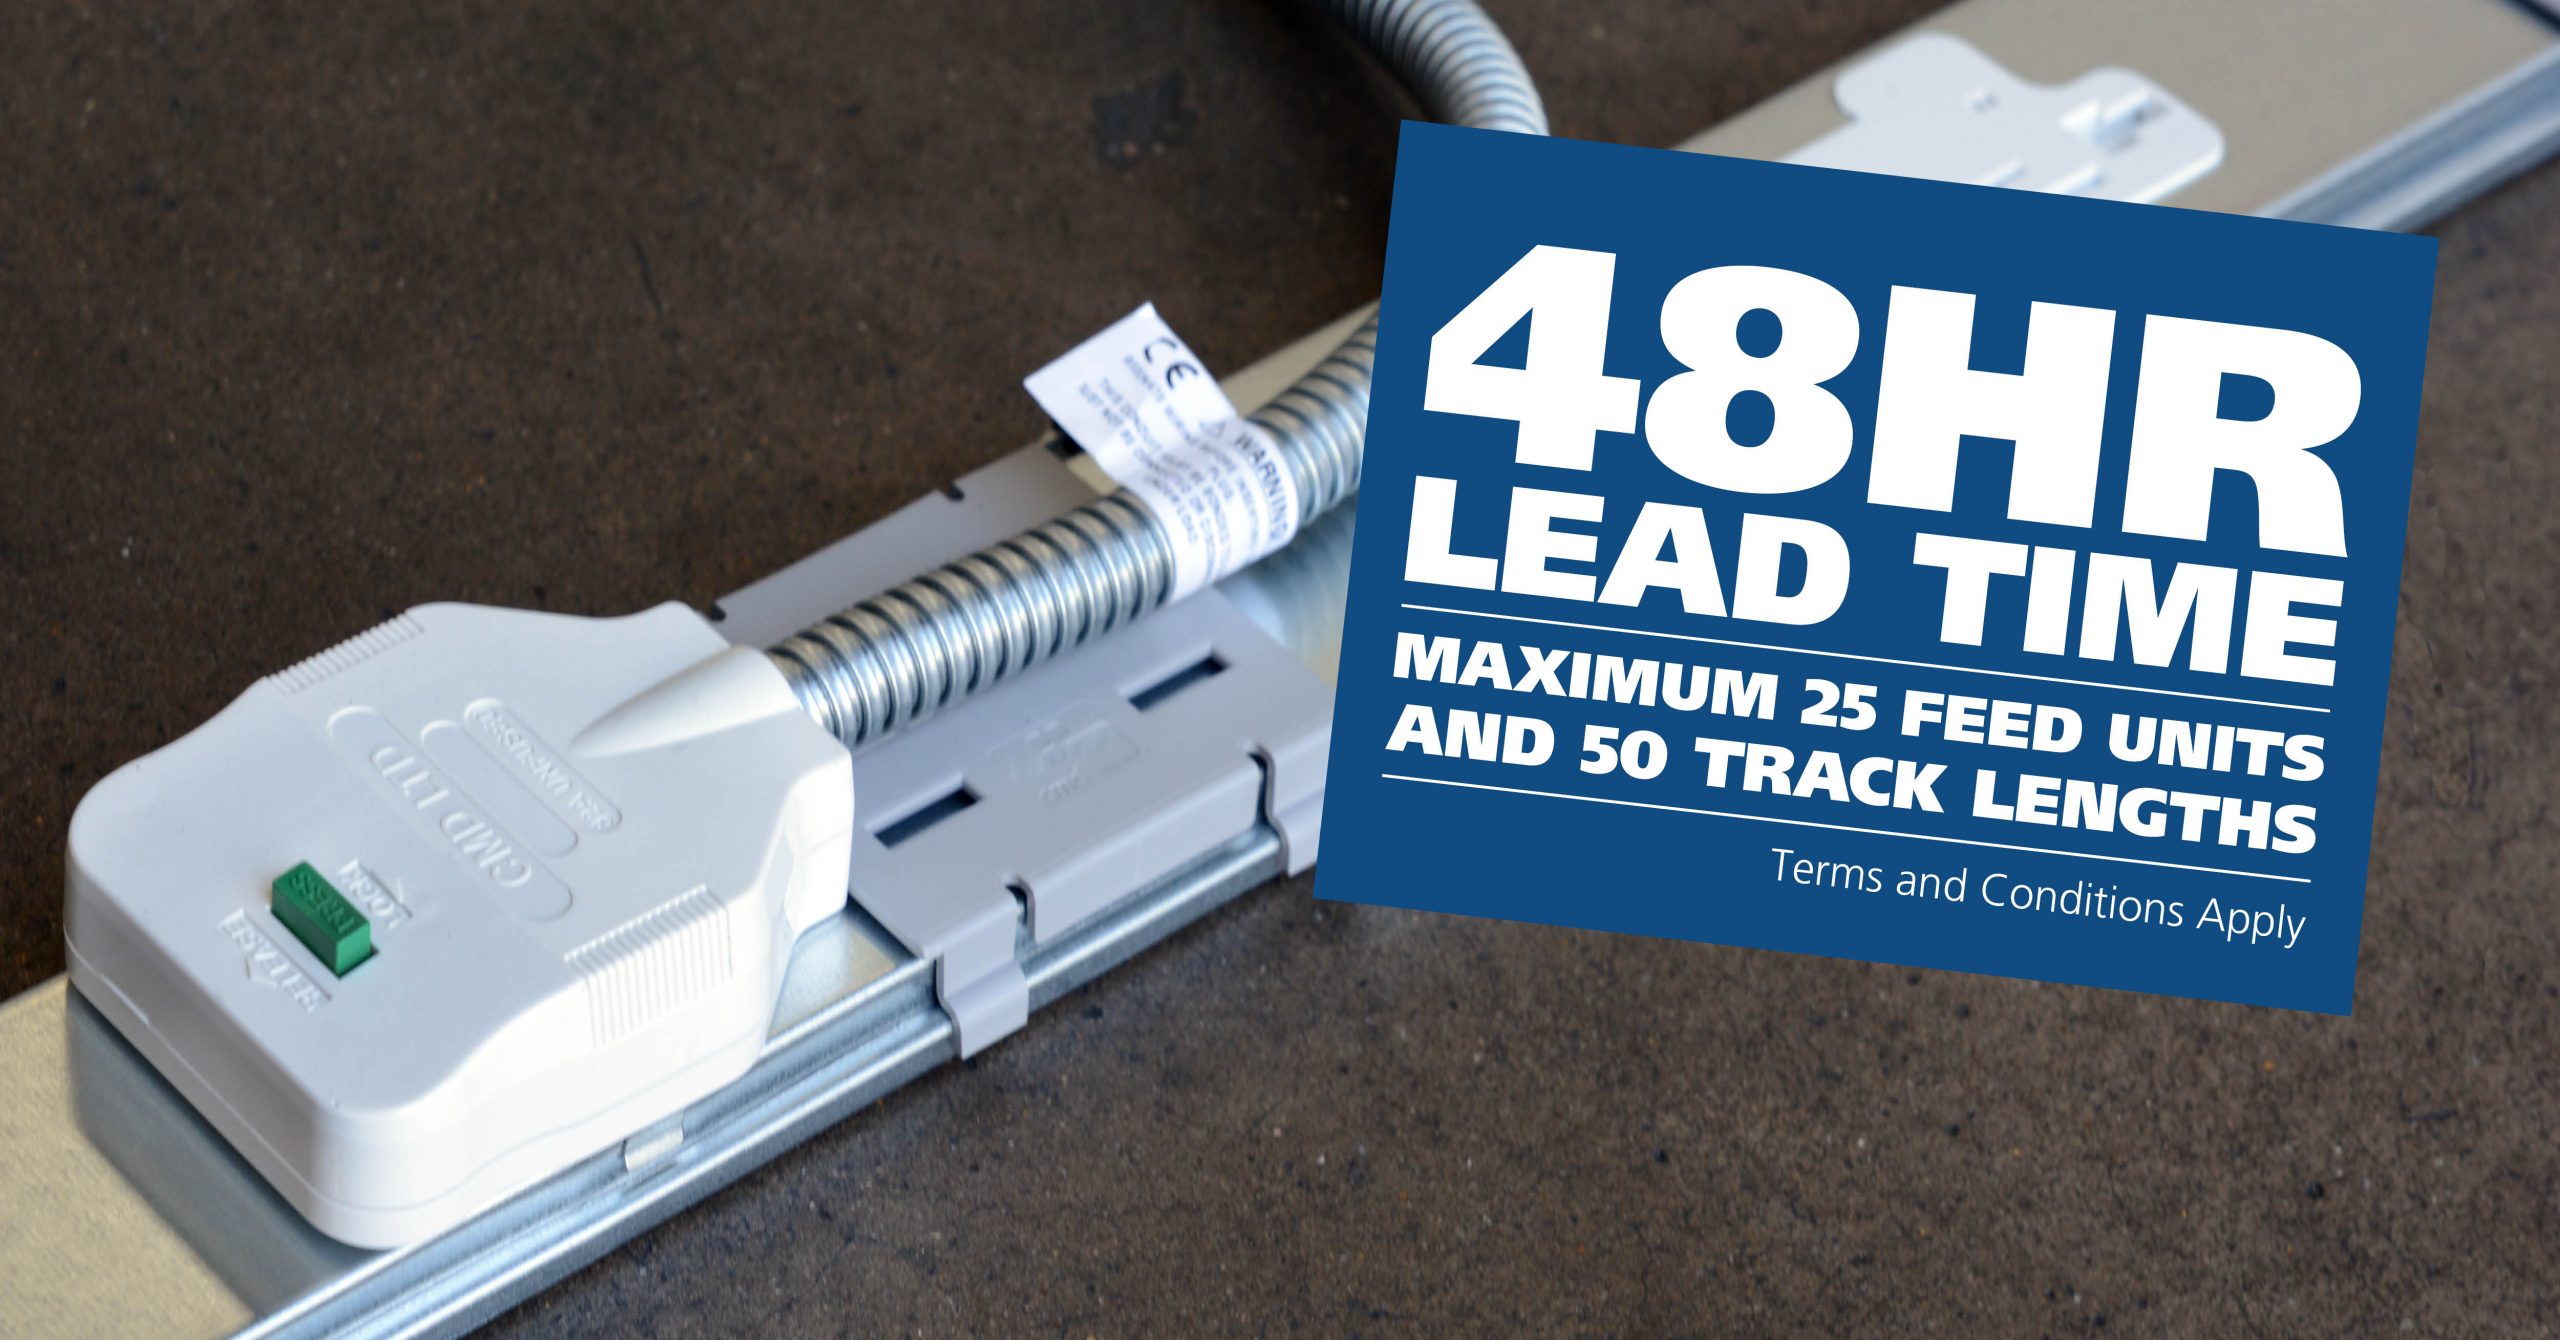
CMD Ltd, the specialist in power distribution systems, workstation power and monitor arms, has launched a rapid ordering service for its Betatrak® underfloor powertrack distribution systems and accessories, with a commitment to delivering within 48-hours of an approved purchase order*. The service enables customers to order up to 50 lengths of Standard or Clean Earth (C/E) low noise Betatrak, along with up to 25 feed...

Read more
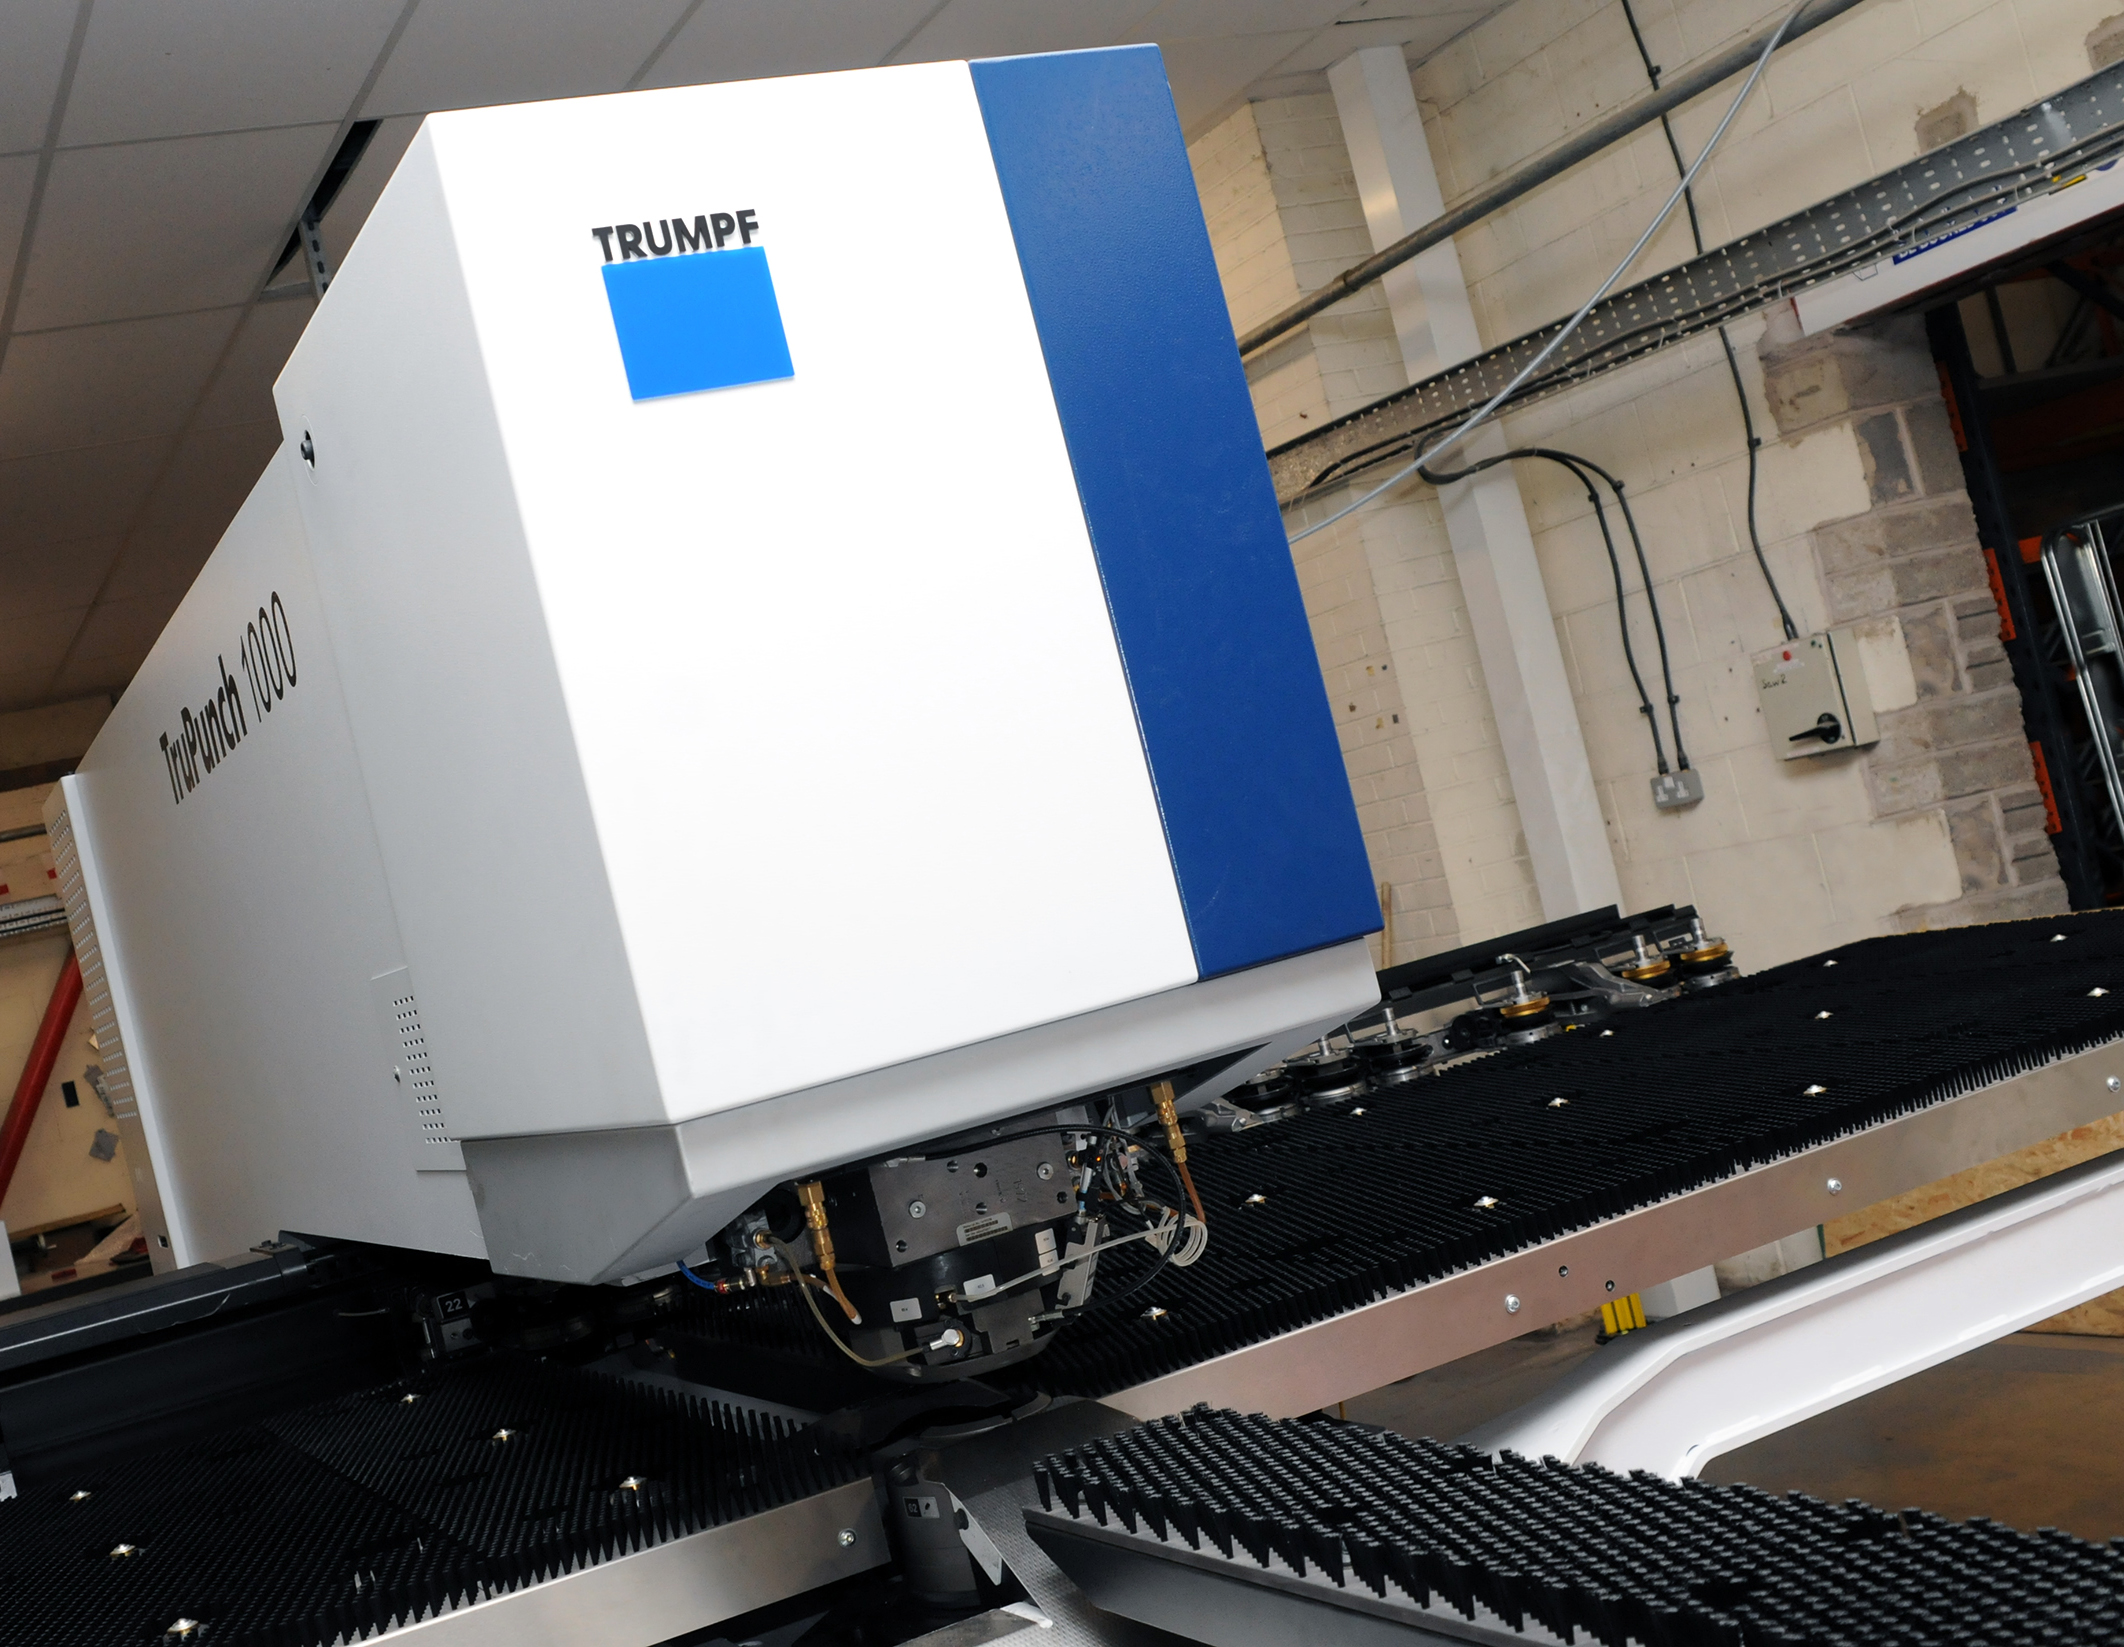
CMD INVESTS £1/4 MILLION IN NEW MACHINE AS PART OF FACTORY UPGRADE

We have invested in a new £1/4m TRUMPF CNC metal punch as part of an asset renewal strategy for our UK manufacturing capability. The new machine will be used in the production of a wide variety of our power distribution systems and workstation power products at our Rotherham factory. Suitable for handling sheet metal between 0.9mm and 3.0mm thick, the new machine will replace one...

Read more
CMD CATALOGUE PROVIDES TECHNICAL POWER DISTRIBUTION GUIDE

CMD Ltd has released a new catalogue, providing an easy to follow technical guide to our power distribution systems and plug and play desk modules. Detailing CMD’s full range of UK-manufactured power distribution systems and plug and play desk modules, the catalogue will be a helpful source of information to M&E engineers and contractors alike to understand how our power distribution systems connect together and...

Read more
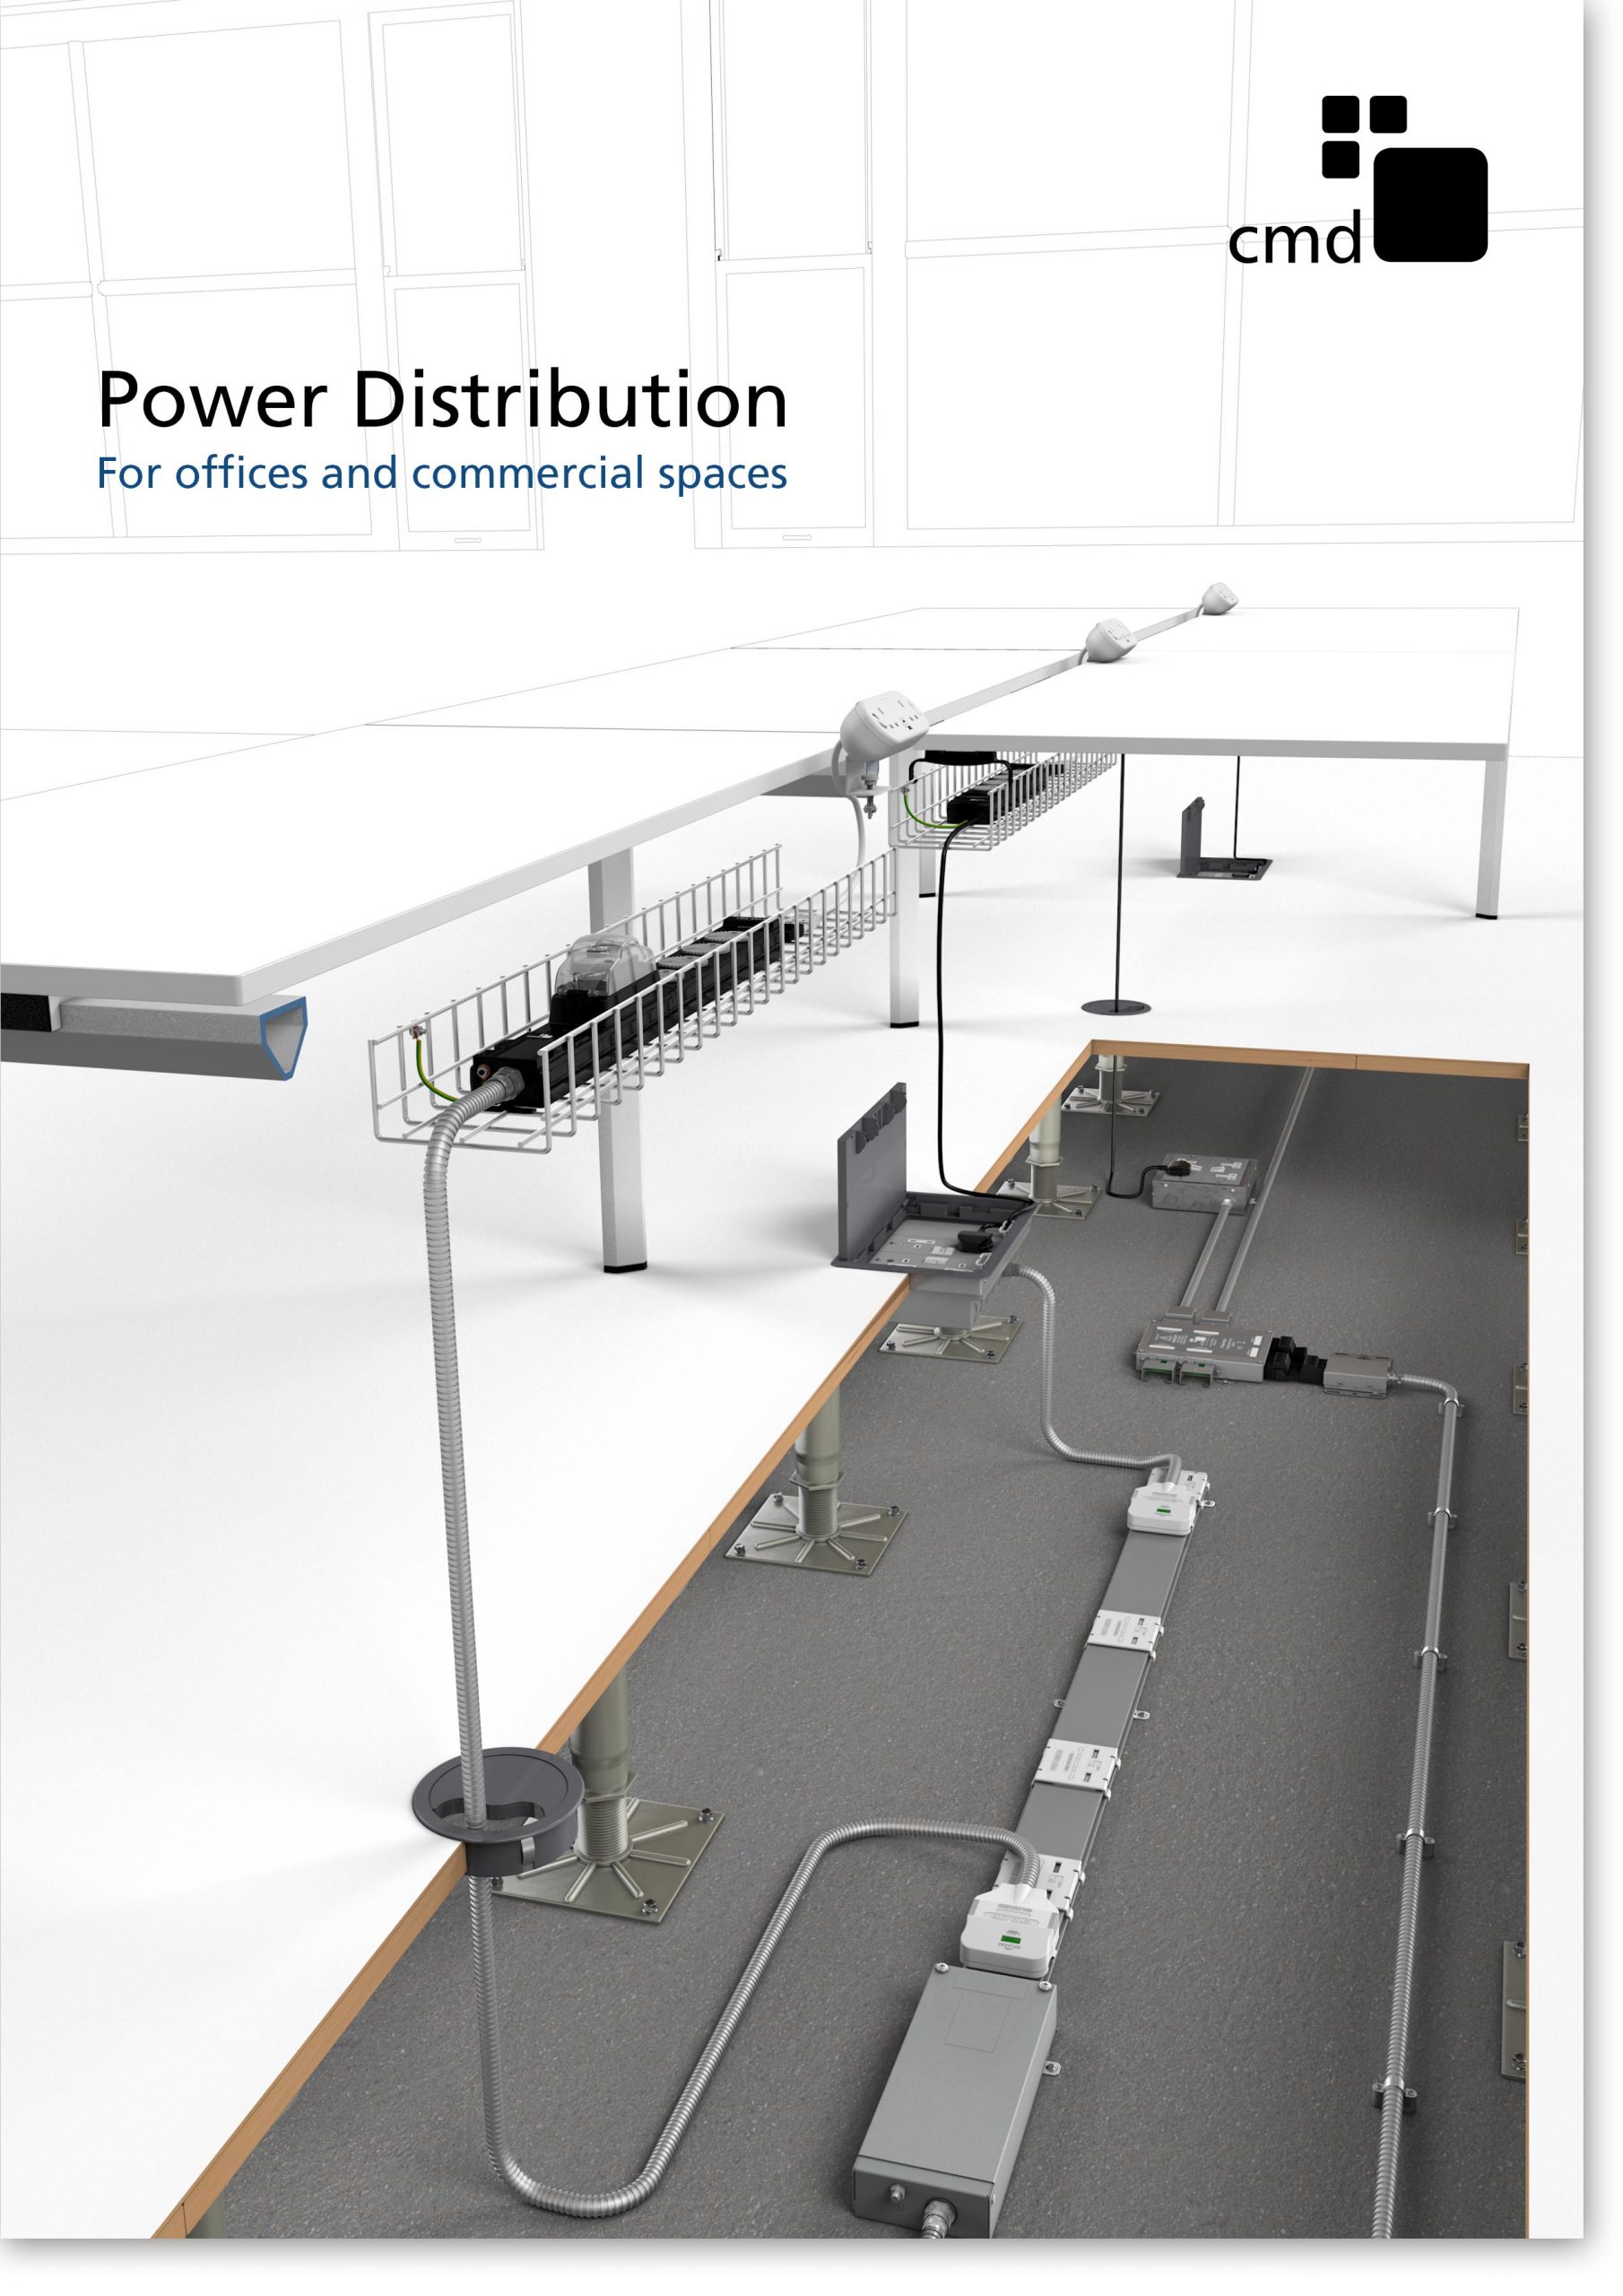
Power Distribution Catalogue
CMD Ltd PLAYS ESSENTIAL ROLE IN ELECTRICAL FIT OUT AT LONDON’S PRESTIGIOUS OFFICE DEVELOPMENT

CMD Ltd, specialist in workplace connectivity and ergonomic solutions, has provided a flexible and high-quality power distribution network for The Ray, a prestigious office development in London’s Farringdon. Well-known for being the former site of The Guardian newspaper, The Ray now stands as an 83,000ft² office development characterised by a modernised warehouse aesthetic, with level two now occupied by a global social media company. The...

Read more
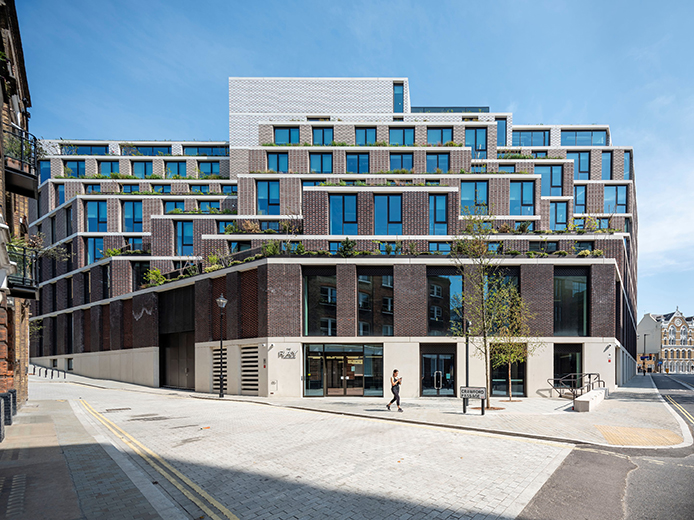
The Ray
CMD plugs in to european opportunity with Schuko Capsule unit launch

CMD Ltd, the specialist in power and connectivity solutions for commercial environments, has launched a Schuko version of its popular fixed format Capsule workstation power module for export to mainland Europe and beyond. A popular on desk power module comprising two sockets and dual USB (type A and C) chargers, CMD’s Capsule unit is already widely specified in the UK as an off-the-shelf workstation power...

Read more
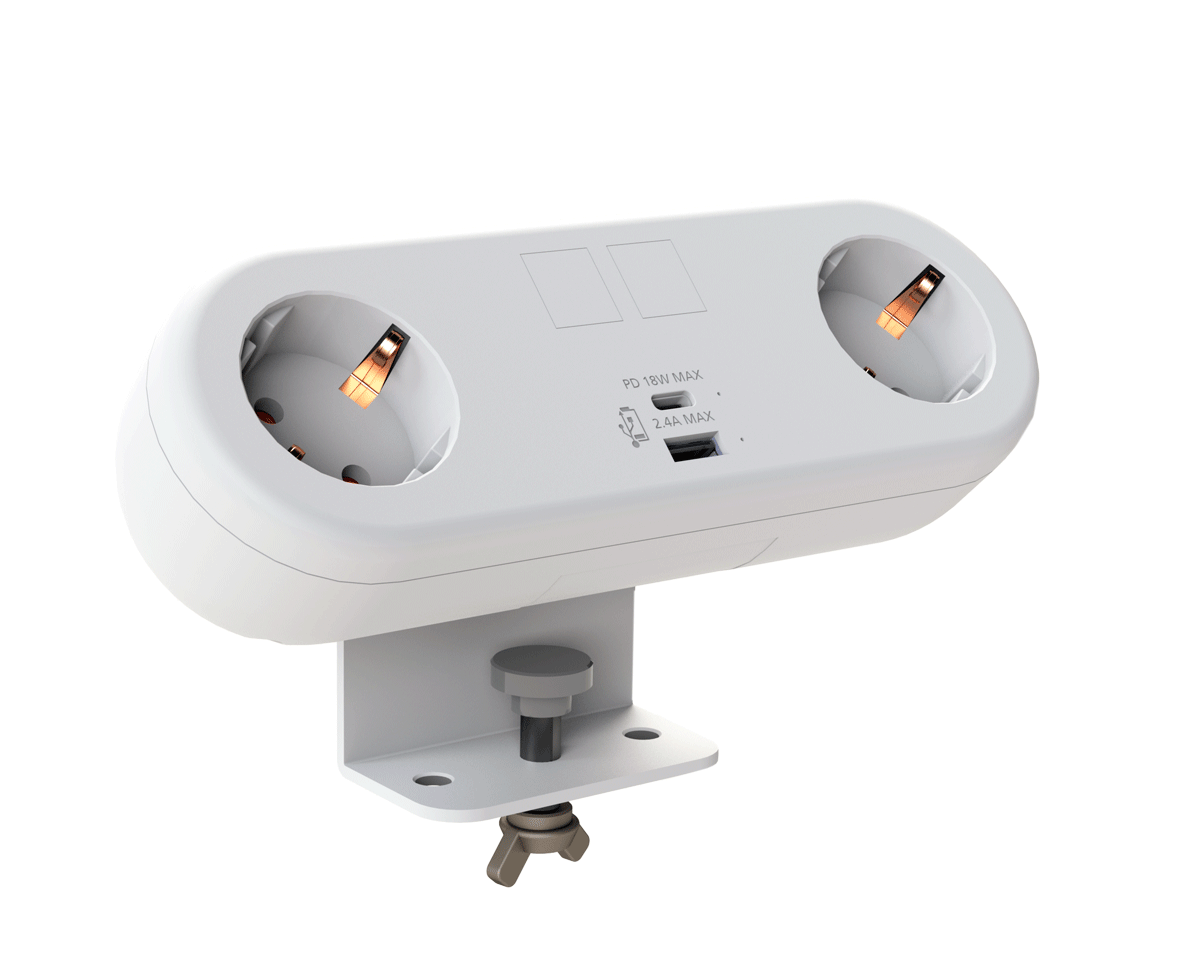
CMD White Schuko Capsule Desk Power Module
CMD LTD EXTENDS MONITOR ARM RANGE WITH THE LAUNCH OF REACH PLUS

CMD Ltd, the specialist in ergonomic and connectivity solutions for commercial interiors, has completed its Reach monitor arm range with the launch of the Reach Plus. Available in single or dual screen options, the Reach Plus has been designed to provide an ideal solution for both single and dual screen workstation configurations, or can be used with next generation of large format curved screens. Suitable...

Read more
CMD Ltd DEMONSTRATES THE ART OF POWER DISTRIBUTION AT THE UNIVERSITY OF WARWICK

CMD Ltd, the specialist in workplace connectivity and ergonomic solutions, has provided Betatrak busbar power distribution and a range of electrical accessories for two major capital investment projects at the University of Warwick. Designed by Fielden Clegg Bradley Studios, the £33 million Faculty of Arts building is a showpiece development comprising four interconnected structures set around a central atrium, which will enable inter-disciplinary collaboration across...

Read more
University of Warwick
CMD BRINGS HARMONY TO COVENTRY UNIVERSITY RESEARCH FACILITIES

CMD Ltd, the specialist in power distribution solutions and workstation power and ergonomics, has provided under desk and on desk power modules for the refurbishment of three Coventry University research buildings. Located on Coventry University Technology Park, a business park designed to encourage collaboration between the university and knowledge-based businesses, the three buildings are being repurposed as office accommodation for university research teams. The refurbishment...

Read more
Coventry University

Топ 2026 линия производства силиконовых форм как выбрать?

В 2026 году Линия Производство силиконовых форм — это не просто миксеры и нагревательные камеры. От ее настройки зависит точность дозирования, стабильность отверждения и количество брака. При выборе важно сопоставить производительность оборудования с реальным спросом, а не только с цифрой в каталоге. Уточните, какие силиконовые смеси используются, предусмотрены вакуумная дегазация и автоматическая подача. Попросите показать цикл испытаний на материале, близком к вам. Посмотрите на форму после извлечения: важны ровные края, отсутствие пузырьков и повторяемость размеров.

Условный эксперт отрасли, инженер-технолог Илья Воронцов, мог бы дать практический ориентир так: «Выбирайте линию качества, готовой формы и стабильности, а не максимальной скорости». Это редакционная формулировка, непроверенная дословная цитата конкретного специалиста. При выборе поставщиков проверьте доступность запасных частей, обучение операторов и сервисное обслуживание после запуска. Попросите расчёт энергопотребления и перечень операций, которые считаются ручными. Именно здесь обещания иногда расходятся с цеховой реальностью. Есть нюанс: универсальная конструкция подходит не для каждого производства. Слишком сложная линия может простить, а простая — оценить рост производства. Поэтому в статье разберём основные параметры, вопросы поставщика и характеристики оборудования, которые действительно подходят для вашей задачи. Сомнения здесь полезны. Лучше пересчитать цикл заранее, чем указать узкое место после монтажа.

Топ 2026 линия производства силиконовых форм как выбрать?

Что в линию производства силиконовых форм входит

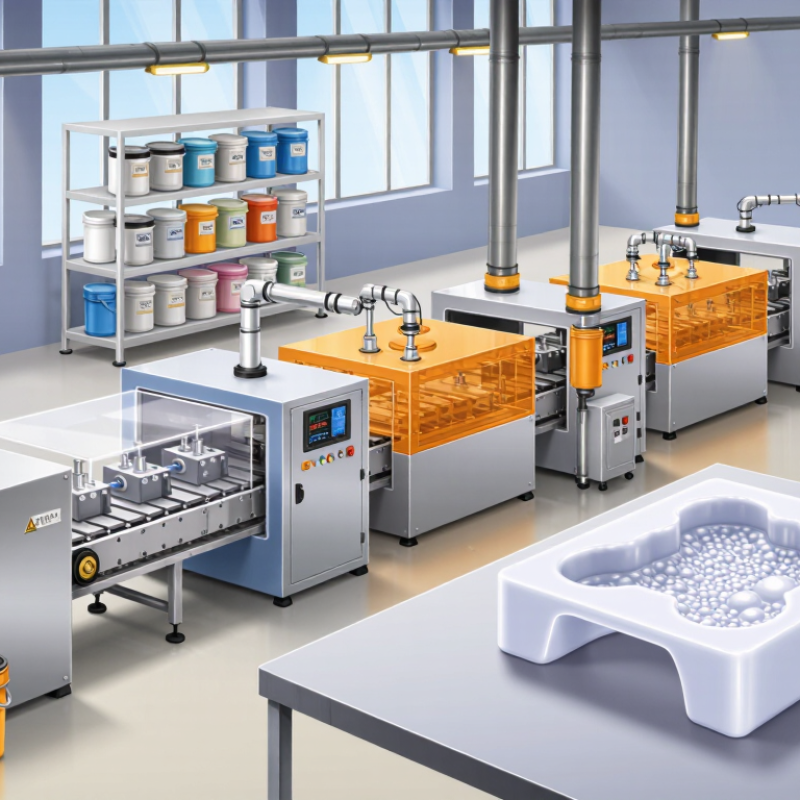
Линия производства силиконовых форм — это не одна машина, а несколько разделов рабочей области. Начинают с мастер-моделей и подготовленной оснастки : от их точности зависит повторяемость готовых форм. Затем силикон и отвердитель взвешивают по заданному рецепту. Для этого нужны весы и дозирующее оборудование. Ошибка даже в небольшом количестве может изменить время отверждения или упругость материала.

Смесь перемешивают, а затем удаляют из нее пузырьки в вакуумной камере. На этом этапе воздух остается в небольших кухонных столах, особенно возле тонких деталей. После дегазации состав заливают в форму или опалубку. Далее изделие выдерживается при поддержании температуры — иногда в термошкафу, иногда в комнатных условиях. Режим зависит от состава силикона. Универсального времени здесь нет.

После отверждения формы аккуратно вынимают, обрезают облой и проверяют поверхность, края и размеры. В комплект линии также могут быть включены рабочие столы, вытяжка, инструменты для очистки и упаковочного помещения. На некоторых производствах часть операций выполняется вручную. Это не всегда удобно, поскольку помогает выявить дефекты на ранних стадиях. При выборе оборудования следует учитывать размеры формы, планового объема и доступного пространства. Иногда именно нехватка места становится неожиданной проблемой.

Как построен процесс изготовления силиконовых форм

Производство силиконовой формы начинается с чертежа и мастер-модели. На этом этапе проверяйте геометрию деталей, отклонений и мест будущих разъёмов. Даже незначительная ошибка здесь может усложнить извлечение изделия. Поэтому форма сначала опирается на экран, а затем — на противоположное изображение.

Мастер-моделируют поверхность и при необходимости покрывают разделительным составом. Компоненты силикона дозируются в соответствии с техническим описанием материала: универсального соотношения для всех составов нет. Смесь перемешивают медленно, затем удаляют пузырьки в вакуумной камере. Это опасный риск на рабочей поверхности. После заливки материала выдерживается заданная температура и время. Спешка мешает.

Затвердевшую форму аккуратно снимают, обрезают литники и проверяют края, толщину и рельефность участков. Затем сделайте пробную заливку или отливку и осмотрите, равномерно ли выровняя полость рта. Если изделие застревает, меняют линию разъёма или подключают вентиляционные трубопроводы. Иногда первую версию приходится корректировать — это нормальная часть процесса настройки. На производственной линии фиксируются параметры деталей и регулярно проверяются формы износа, особенно возле тонких перегородок.

Лучшие линии по производству силиконовых форм в 2026 году: как выбрать — Процесс производства силиконовых форм

Линия по производству силиконовых форм обычно включает в себя подготовку модели, смешивание и дегазацию силикона, литье, отверждение и контроль качества. Ниже описан распространенный двухэтапный процесс изготовления форм с вулканизацией при комнатной температуре (RTV-2).

Этап процесса Основное оборудование Типичные условия процесса Контроль качества На что обращать внимание при выборе линейки продукции
1. Подготовка основного шаблона Станция очистки, сушильное оборудование, инструменты для контроля размеров. Перед изготовлением формы удалите пыль, масло и влагу; убедитесь в стабильности модели и наличии необходимой чистоты поверхности. Проверьте размеры, дефекты поверхности, подрезы и совместимость с выбранным разделительным составом. Выберите параметры настройки, которые поддерживают размер шаблона, материал и уровень детализации. Точная подготовка шаблона снижает количество дефектов, передаваемых на каждую форму.
2. Настройка формовочного ящика Формообразующий ящик или многоразовая рама, зажимы, уплотнения, аппликатор разделительного состава. Надежно закрепите шаблон и загерметизируйте стыки, чтобы предотвратить утечку силикона. Наносите разделительный состав только там, где это необходимо для шаблона и силиконовой системы. Перед заливкой убедитесь, что рисунок не смещается и что коробка герметична. Для частой смены оборудования рассмотрите регулируемые или модульные коробки. Каркас должен быть достаточно жестким, чтобы сохранять свою форму во время литья.
3. Взвешивание и смешивание силикона Прецизионные весы, смеситель периодического действия, контролируемое хранение материалов. Отмерьте основу и отвердитель в соотношении, указанном в техническом паспорте поставщика силикона. Тщательно перемешайте, сводя к минимуму попадание воздуха. Запишите вес партии и подробные сведения о ней; убедитесь, что смесь однородна и что материал находится в пределах срока годности. Сопоставьте производительность миксера с фактическим размером партии. Точное взвешивание и повторяемость смешивания важнее, чем максимальная скорость миксера.
4. Вакуумная дегазация Вакуумная камера, вакуумный насос, подходящий сосуд с возможностью расширения. Дегазируйте смешанный материал до тех пор, пока видимые пузырьки существенно не исчезнут. Уровень вакуума и продолжительность зависят от состава силикона и объема партии. Следите за образованием пены или переливом материала и убедитесь, что он еще не начал затвердевать, прежде чем приступать к заливке. Выберите камеру достаточно большого размера, чтобы смесь могла расширяться под вакуумом. Прозрачная крышка и регулируемое повышение вакуума могут улучшить контроль за процессом.
5. Наливание или дозирование Станция ручного розлива или система дозированного дозирования Заливайте медленно, начиная с самой низкой точки, и дайте силикону растечься вокруг мелких деталей. Для сложных узоров используйте контролируемую подачу или поэтапную заливку, где это уместно. Убедитесь, что рисунок полностью покрыт и что вокруг деталей не виден застрявший воздух. Ручное дозирование подходит для небольших объемов работ и меняющегося объема. Дозированное дозирование может повысить повторяемость результатов при выполнении повторяющихся заданий, но требует совместимой системы подачи материалов.
6. Затвердевание Стойки для сушки на ровной поверхности или камера для сушки с регулируемой температурой. Дайте силикону затвердеть в течение времени и при температуре, указанных в его техническом паспорте. Некоторые системы RTV-2 затвердевают при комнатной температуре; другие допускают ускоренное термоотверждение. Перед извлечением из формы или дальнейшим обращением с материалом проверьте завершение процесса отверждения, используя утвержденный для данной рецептуры метод. Обеспечьте достаточную вместимость стеллажей или шкафов в соответствии с запланированным графиком производства. Избегайте использования нагрева или сокращения времени отверждения, если это не допускается данными о материале.
7. Демонтаж опалубки и отделка. Ручные инструменты, инструменты для обрезки, направляющие для резки, верстак Аккуратно отделите затвердевшую форму от шаблона. Обрежьте излишки силикона и создайте необходимые элементы разъема, вентиляционные отверстия или детали совмещения. Осмотрите края и мелкие детали на наличие разрывов, неполного заполнения или нежелательного облоя. Обеспечьте безопасный доступ к пресс-форме и достаточное пространство для финишной обработки. Инструменты и методы резки должны соответствовать геометрии пресс-формы и уровню квалификации оператора.
8. Окончательная проверка и хранение Контрольно-измерительный стенд, измерительные инструменты, стеллажи для хранения с маркировкой. Убедитесь, что форма полностью затвердела, чистая, имеет приемлемые размеры и готова к использованию по назначению. Храните ее в условиях, рекомендованных для силиконового материала. Зафиксируйте идентификацию плесени, информацию о партии, результаты проверки, а также любые ремонтные работы или несоответствия. Выберите производственную линию с четкой системой отслеживания и контроля качества. Место хранения должно защищать пресс-формы от деформации, загрязнения, а также от излишнего нагрева или воздействия света.

Технологические параметры зависят от состава и геометрии. Всегда следуйте техническим характеристикам силикона, указанным производителем, для получения информации о соотношении компонентов, времени жизни смеси, условиях вакуума, времени отверждения и температуре.

Какие типы оборудования будут доступны в 2026 году

В 2026 году для выпуска силиконовых форм доступно оборудование нескольких типов. Для небольших партий подходят компрессионные вулканизационные прессы: оператор закладывает подготовленную смесь в нагретую оснастку, затем контролирует давление и устанавливает время цикла. Литьевые машины для жидкого силикона автоматизируют дозирование и впрыск, но требуют точной настройки компонентов и температуры. Есть и экструонные линии — они уместны для профилей и заготовок, однако не заменяют прессование сложных форм.

К линии часто применяются вакуумные установки для удаления пузырьков, термошкафы для постотверждения и оборудование для обрезки облоя. Выбор зависит от толщины изделия, вязкости материала и планового объема выпуска. Данные Grand View Research в отчете о рынке кремния оценивают его объем в 20,8 млрд долларов на 2023 год и прогнозируют рост на 6,3% в год в 2024–2030 годах. Это показатель активности в сфере кремния, а не прогноз продаж конкретных машин. Разница важна.

Не гонитесь за максимальной автоматизацией. Для выполнения серии ручная загрузка иногда разумнее; для повторяющихся заказов полезных дозаторов и значительной извлечённости. Проверьте, можно ли обслуживать форму без длительной остановки линии. И оставьте запас на перемене: характеристики привода и оснастки иногда меняют цикл выше, чем паспортная скорость пресса.

По каким характеристикам сравниваются производственные линии

Топ-линия производства силиконовых форм в 2026 году: как выбрать?
По каким характеристикам сравниваются производственные линии

Выравнивайте линии не только по заявленной производительности. Важен диапазон размеров формы числа, рабочей зоны и времени переналадки. Если изделия часто заменяются, быстрая замена оснастки может потребовать более высокой скорости одного цикла. Проверьте, поддерживает ли оборудование заданный температурный режим и поддерживает ли режим нагрева. Даже небольшое отклонение зависит от толщины и качества готовой формы. Уточните, какие силиконовые смеси совместимы с системой дозирования.

Совет: запросите тест материала, который планируете использовать. Зафиксируйте длительность цикла, расход сырья и долю брака. Сравнивайте одинаковые условия. В противном случае цифры из коммерческих предложений мало что покажут.

Оцените управление и процесс контроля: оператору должны быть понятны настройки температуры, давления и времени выдержки. Полезны журналы параметров и сигнализация отклонений. Проверьте, сколько времени занимает очистка узлов после смены смеси. Это легко упустить при выборе. Также сравните доступность расходных деталей, обучение персонала и условия технического обслуживания. Паспортная скорость не всегда соответствует рабочей: в результате происходит загрузка, охлаждение и ручные операции. Такое решение лучше принять после пробного запуска. Идеальной линии для всех задач нет. Иногда оценка спорная.

Как выбрать линию под объёмы и задачи производства

Топ-2026: как выбрать линию производства силиконовых форм под объёмы и задачи

Подбирайте оборудование не с максимальной паспортной скоростью, а в первую очередь по плану производства. Учитывайте размеры изделия, количество форм в деталях и продолжительность отверждения. Например, если для смены необходимо изготовить 300 маленьких форм, узким помощником может стать не заливка, а приготовление смеси или извлечение продуктов.

Для небольших производств часто имеют значение компактные смесители, вакуумная камера и ручная или полуавтоматическая заливка. При стабильных крупных партиях дозирование корма по весу, повторяющиеся колебания режима и организованная зона отверждения. Проверьте, можно ли менять оснастку без длительной остановки. Это важно для изделий разных размеров.

Запросите пробный цикл на вашем материале. Замерьте расход силикона, время вакуумирования и долю брака после извлечения. Красивые цифры в характеристиках не всегда отражают смену производителя. Иногда возникает необходимость пересмотреть: мы могли недооценить мое оборудование или время на смену формы. Заложите место для этих операций и обучения персонала.